
MF 100 BOSCH: oživení svářečky a provoz na PROFINETu se Siemens PLC
Zdroj: Bosch Rexroth AG
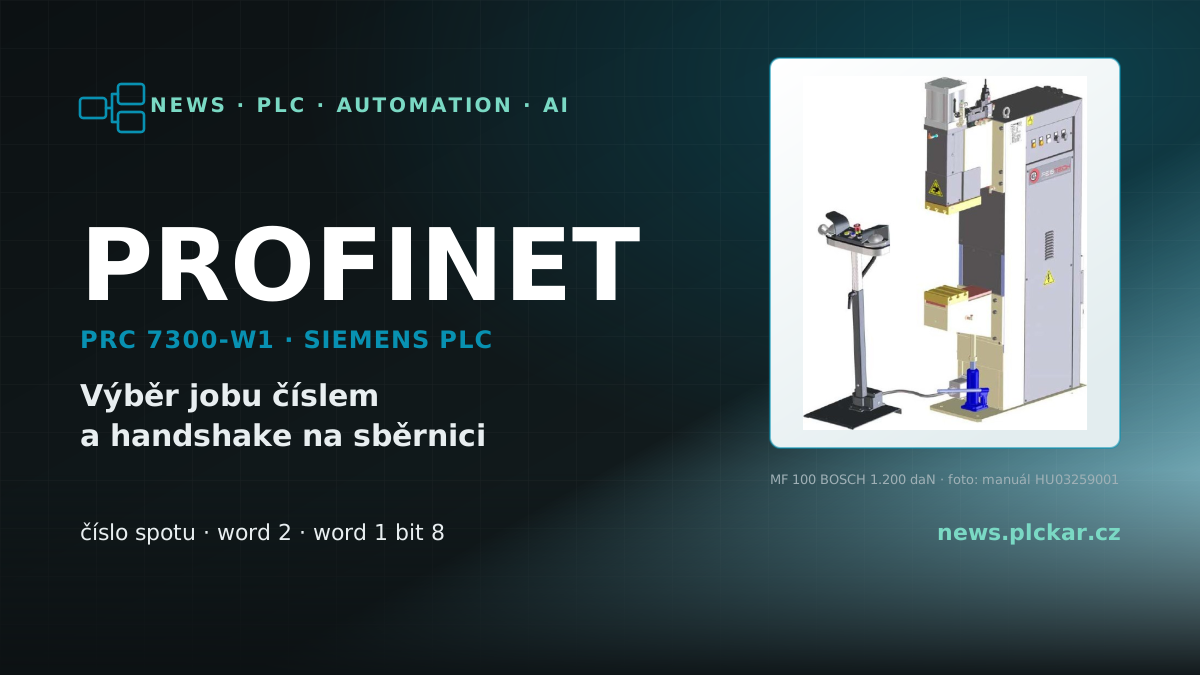
Odporová svářečka MF 100 BOSCH 1.200 daN s řízením PRC 7300-W1 nevybírá job podle jména: posílá se číslo, které timer hledá v názvu souboru ve weld store selection. V PRIwebu ho neuvidíte.
Sestava a použití
- Svářečka: MF 100 BOSCH 1.200 daN verze B, CEA Annettoni, manuál HU03259001
- Řízení: Bosch Rexroth PRC 7300-W1, aplikace 0102, firmware 102 pro fieldbus
- Mechanika: síla 12 kN, chladicí voda 20 l/min, vzduch 6 bar
- Síť: GSDML V2.42, modul PRC7xxx.0102, 10 bajtů vstupů a 26 bajtů výstupů
Signály: co kam jde
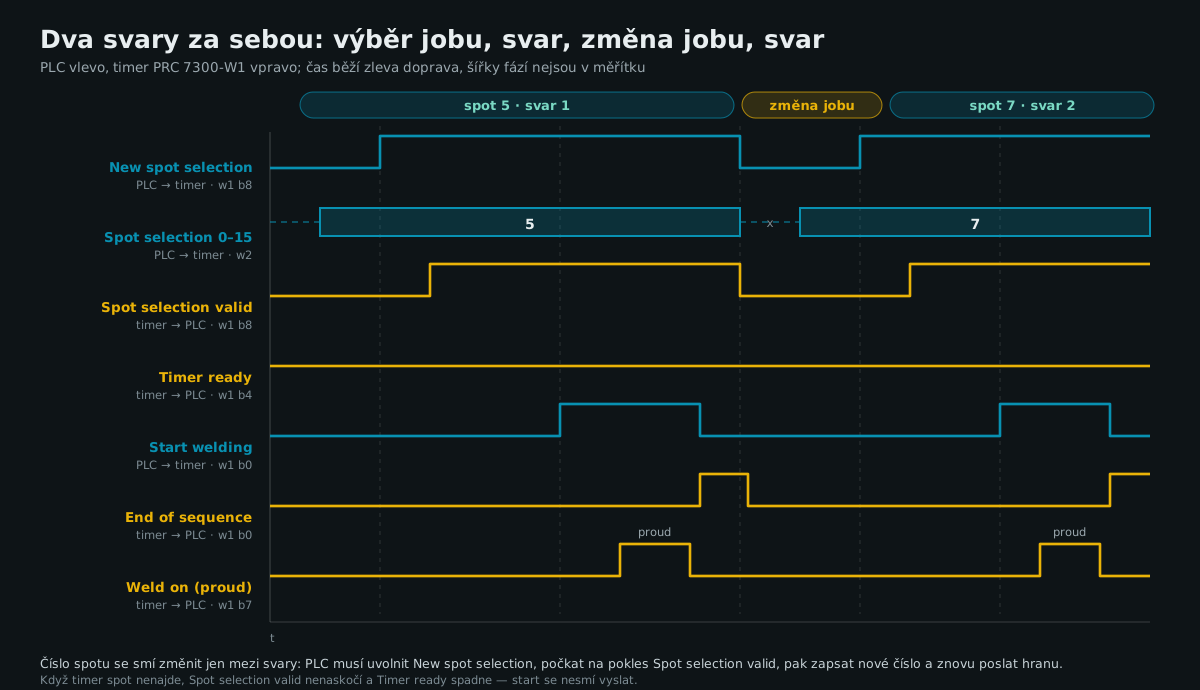
| Signál | Word / bit | Zdroj | Význam |
|---|---|---|---|
| Start welding | w1 b0 | PLC | náběžná hrana spustí sekvenci |
| New spot selection | w1 b8 | PLC | číslo spotu je platné |
| Spot selection 0–15 | w2 | PLC | číslo spotu, tedy výběr jobu |
| Car ID ASCII 0–20 | w3–w13 | PLC | identifikátor dílu do protokolu |
| End of sequence | w1 b0 | timer | sekvence doběhla bez chyby |
| Timer ready | w1 b4 | timer | timer je bez chyby |
| Weld fault | w1 b5 | timer | sekvence skončila chybou |
| Spot selection valid | w1 b8 | timer | handshake, výběr přijat |
| Pro koho | — | — | kdo píše start v PLC, musí čekat na handshake |
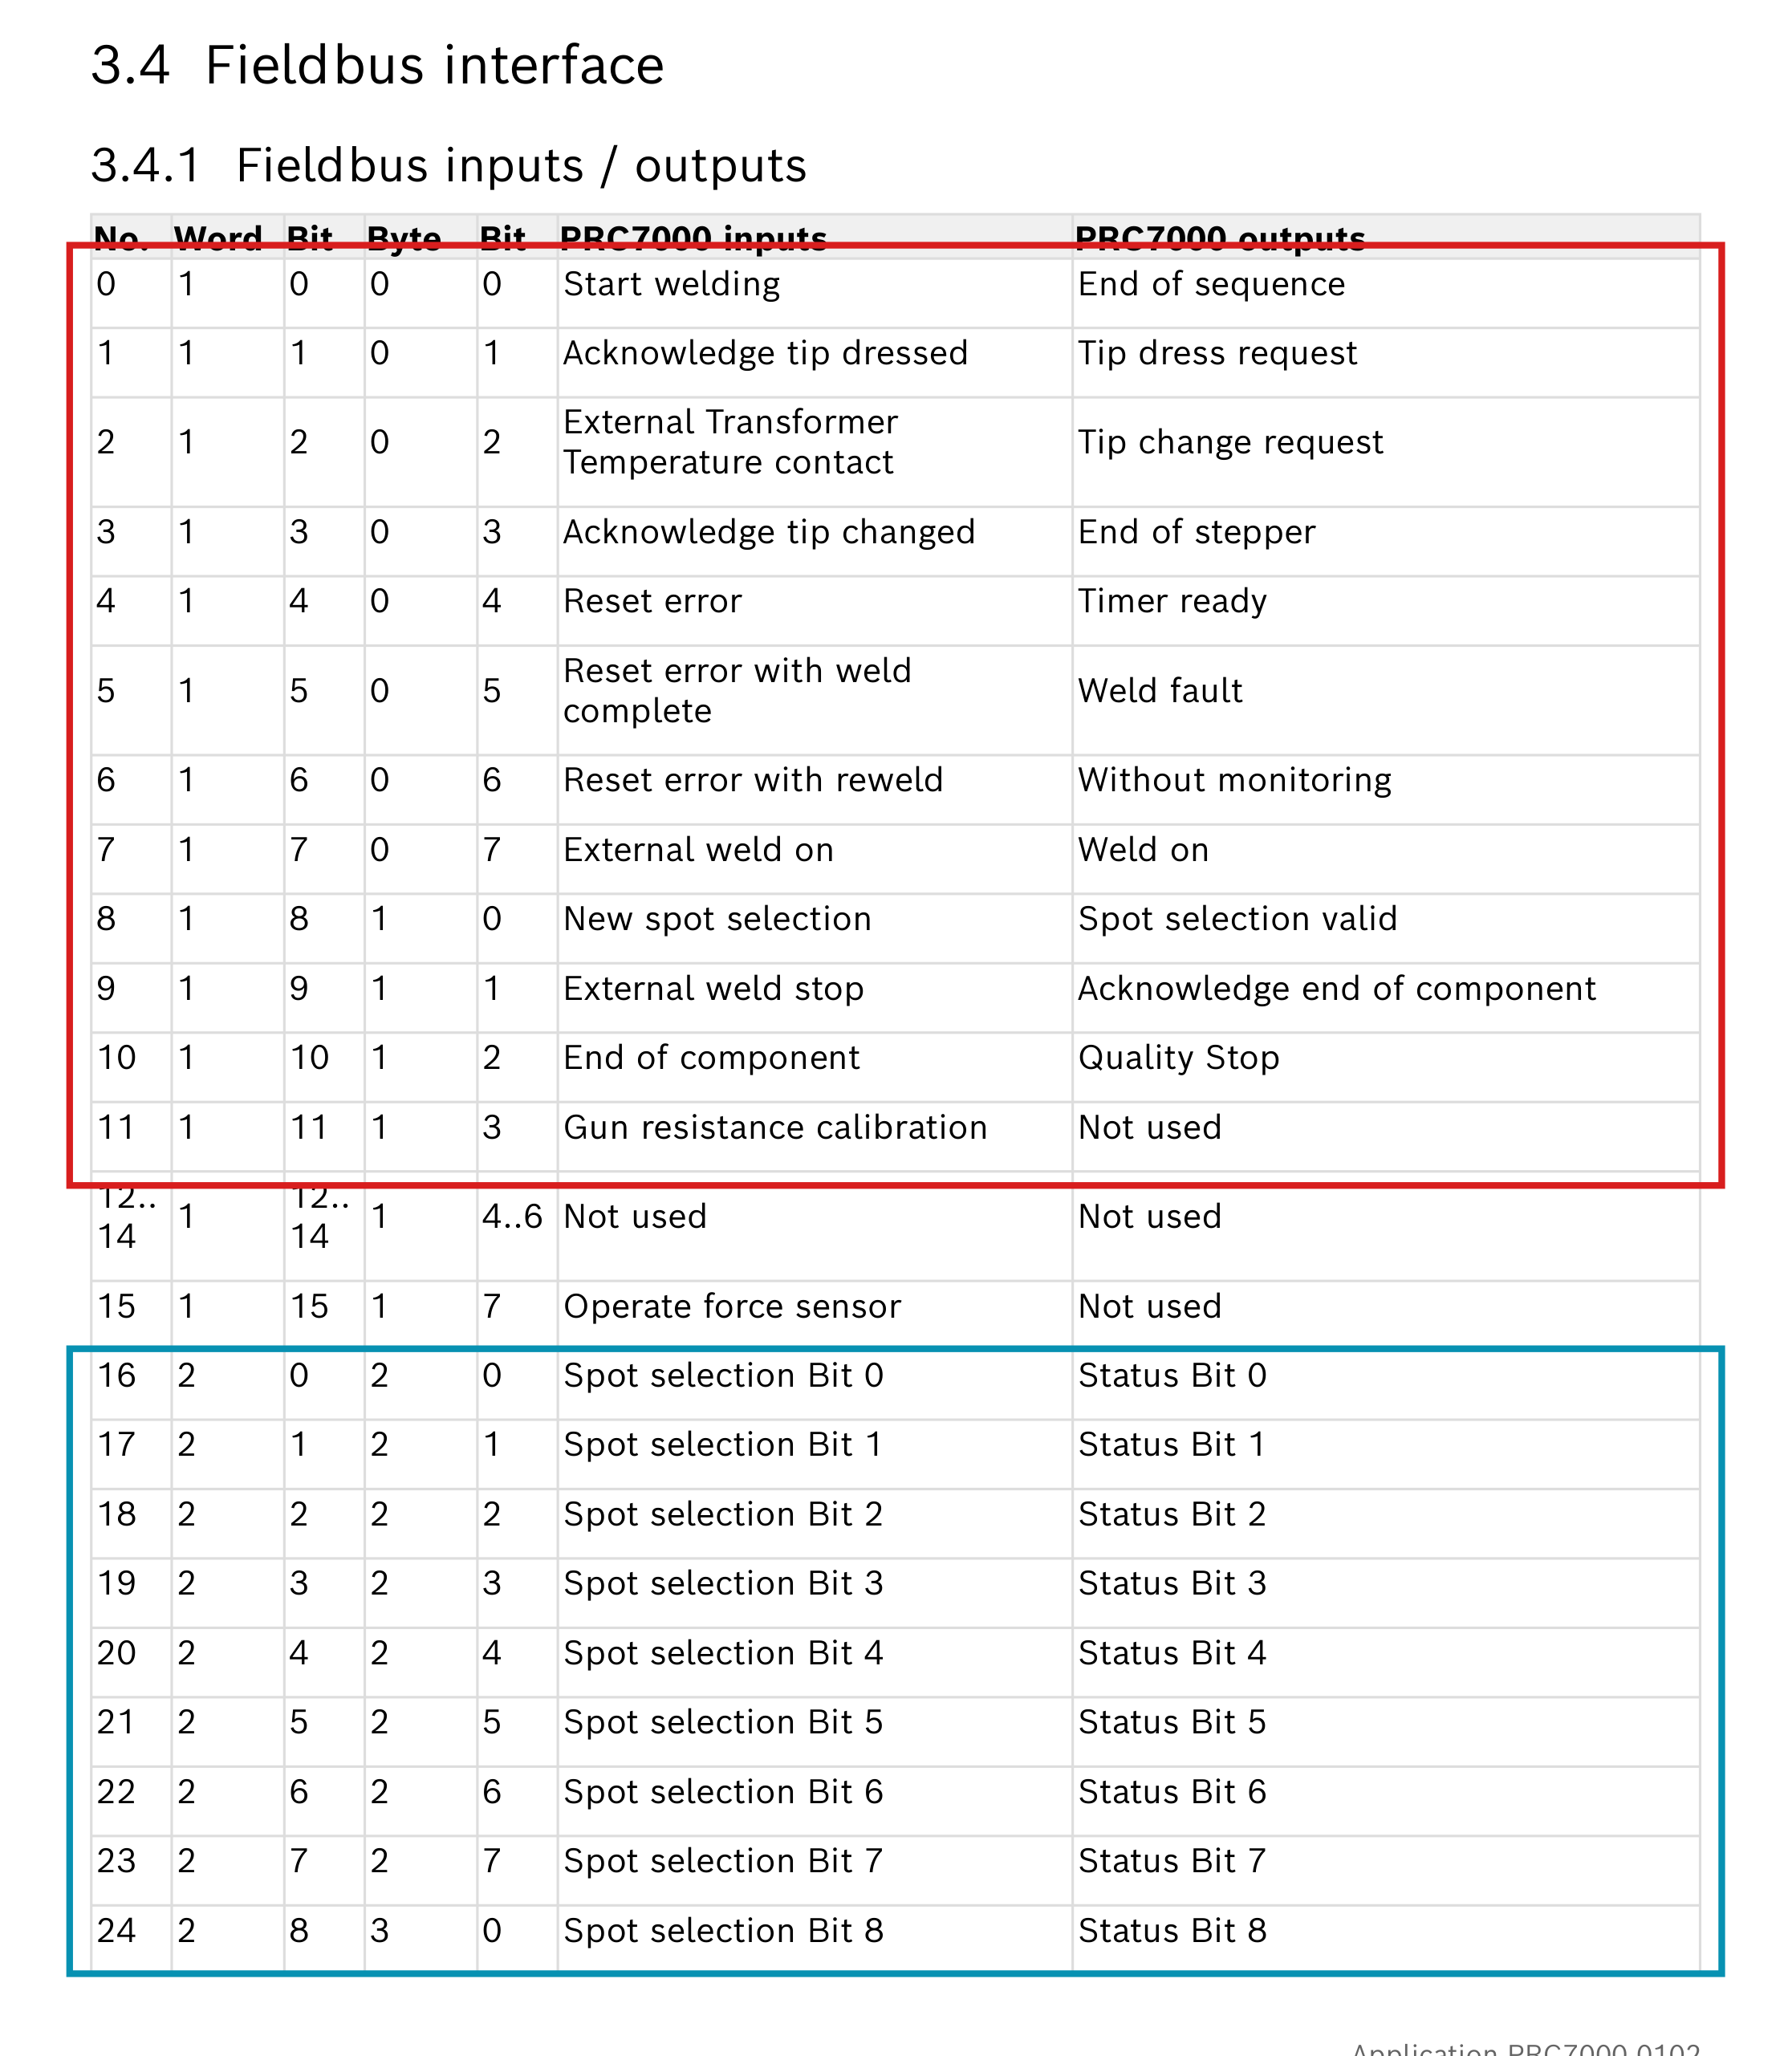
Časový sled výměny jobu
- PLC zapíše do wordu 2 číslo a bitem 8 (New spot selection) drží požadavek.
- Timer číslo přečte, najde soubor s tím číslem v názvu a připraví job i výstupy závislé na gunu a elektrodě.
- Spot selection valid svítí jen po dobu, kdy PLC drží bit 8 — není to paměťové potvrzení.
- PLC ověří Timer ready a vyšle Start welding.
- Číslo smí změnit až po End of sequence, jinak vznikne chyba spot selection changed.
| Bit 8 | Spot selection valid | Význam |
|---|---|---|
| 1 | 1 | výběr přijat, spot existuje |
| 1 | 0 | spot neexistuje, nebo se právě zpracovává |
| 0 | 0 | požadavek stažen, potvrzení zhaslo |
Když spot neexistuje, svářečka vyhlásí chybu — poznáš ji podle změny statusu.
Číslo je ID z názvu souboru, ne řádek tabulky
Číslo z PLC není index řádku v tabulce spotů. Timer ho hledá v názvu souboru: číslo ohraničené podtržítkem zleva nebo zprava (123_spot, spot_123) je ID spotu. Jméno Spot_5 tedy nemusí znamenat pětku — rozhoduje číslo v názvu, ne pořadí v seznamu.
PRIweb ani přehled spotů v PRI7000 sloupec s číslem nemá, takže ID neuvidíš. Šablony obsazují rozsah od 500 výš a spot 0 se ignoruje.
Jak to zprovoznit
- Vytvoř spot, přiřaď gun a job, poznamenej si číslo.
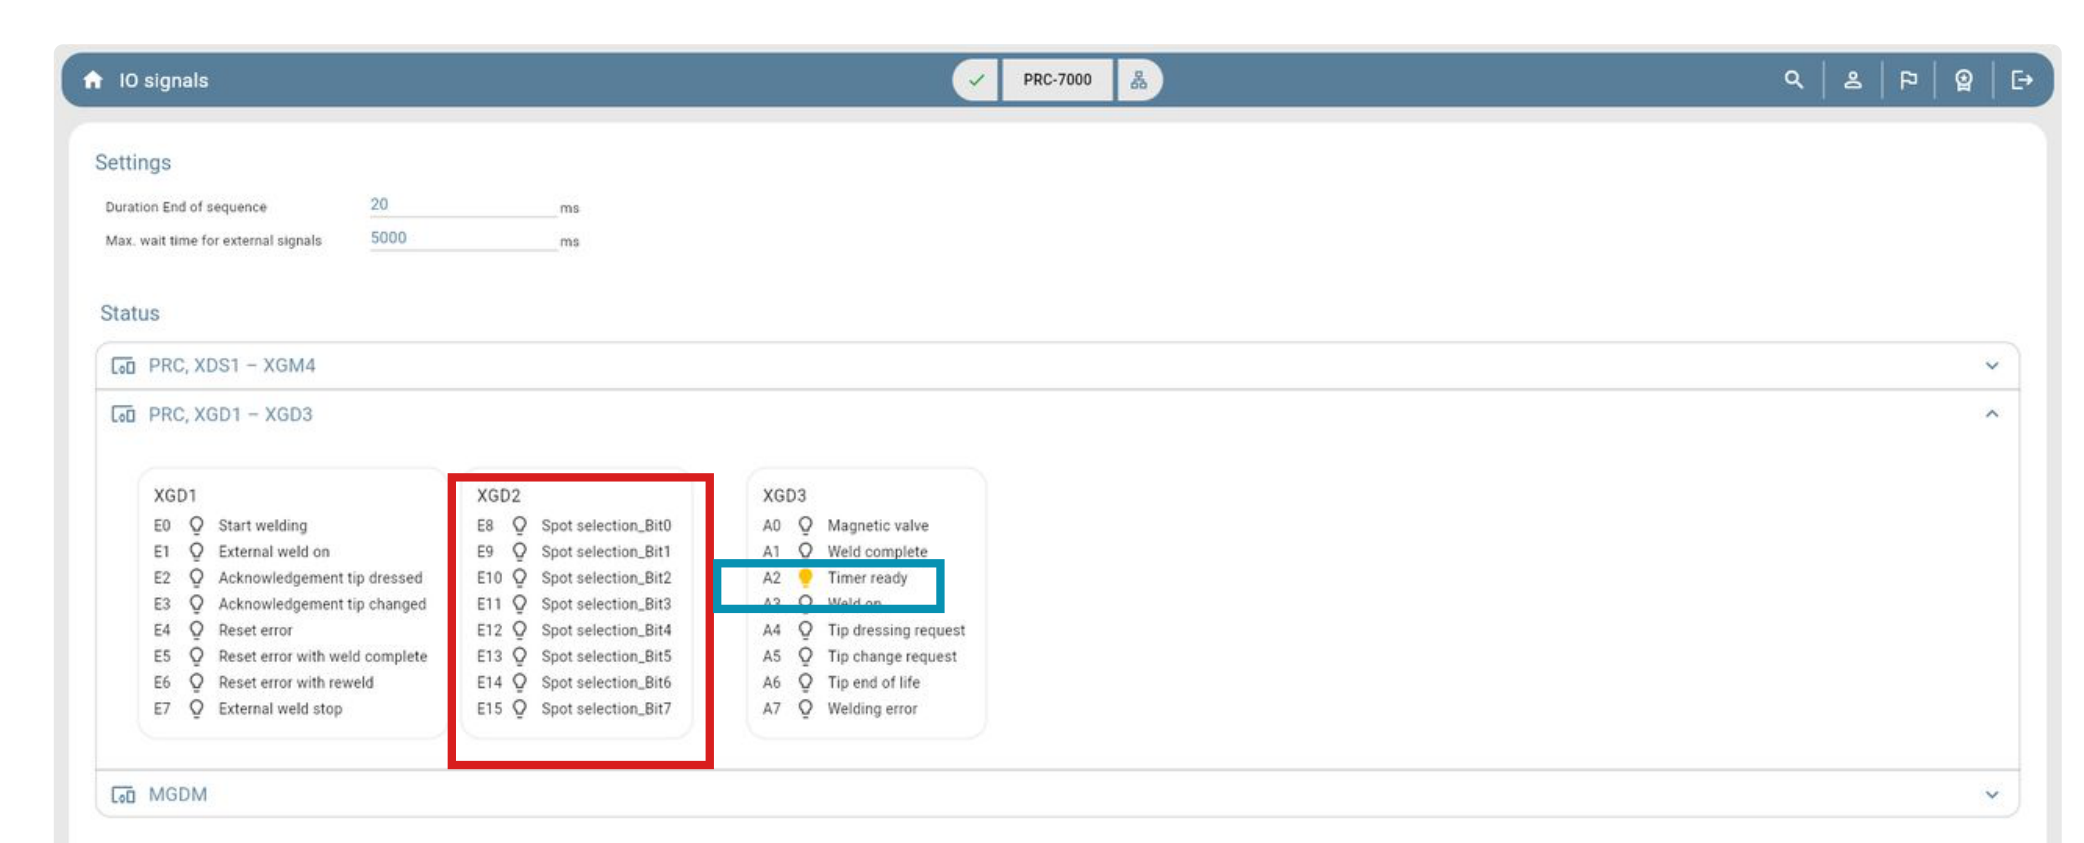
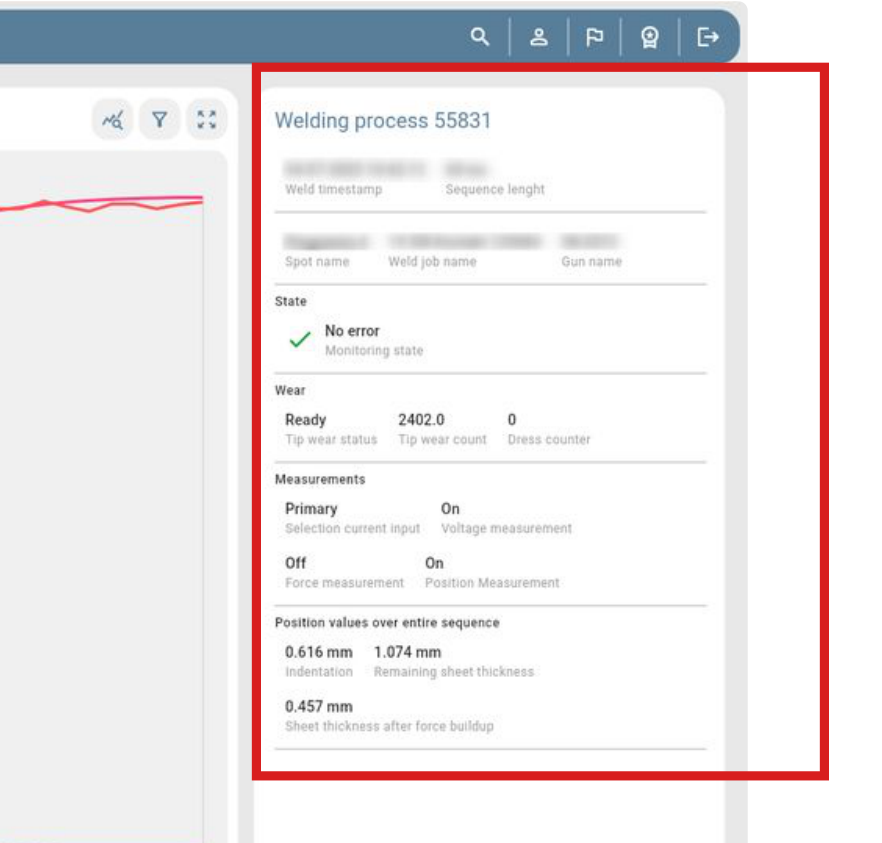
- Při výběru sleduj IO signals, po svaru Last welds.
Když to nefunguje
- Spot se nevybere: číslo v názvu souboru nesedí s tím, co posílá PLC — zkontroluj podtržítka
- Změna statusu po výběru: spot neexistuje, svářečka hlásí chybu
- Start nic neudělá: chybí bit 8, nebo ho PLC drží kratší dobu, než timer potřebuje
- Last welds ukazuje jiný job: v názvu je jiné číslo, než jsi čekal
Karta signálů a postup oživení ke stažení jako PDF.
Pro PLC programátora: Nezačínejte sekvencí startu, ale názvy souborů ve weld store selection — číslo v názvu je jediné, co timer zná. Handshake je úrovňový: dokud držíte bit 8, svítí valid; pustíte ho, zhasne.
Zdroje
- Rexroth PRC 7000 — Process Resistance Welding Control, Instructions R911172834, ed. 21 — Bosch Rexroth AG
- Rexroth PRC 7x00-Lx/Wx-0102 — typový doplněk, ed. 14 (mapa fieldbusových signálů) — Bosch Rexroth AG
- PRI7000 a PRIweb — produktová stránka — Bosch Rexroth AG
- MF 100 BOSCH 1.200 daN — Instruction manual HU03259001 — CEA Annettoni S.p.A.
Odkazy vedou na primární zdroje. Text článku je redakční shrnutí, ne převzatá zpráva.